

 English
 中文简体
 русский
 Español


Características técnicas: Puede cortar todo tipo de superficies giratorias en bicicleta, como superficies cónicas, superficies especiales, etc., y puede cortar ranuras, girar rosca...
Ver detallesLos componentes pequeños silenciosamente conllevan mucho peso durante la fabricación. Aparecen en instrumentos, conjuntos mecánicos, equipos electrónicos, dispositivos médicos y todo tipo de productos de precisión. Estas piezas pueden parecer simples a primera vista, pero producirlas en realidad exige un control cuidadoso de la forma, el tamaño, el acabado de la superficie y el ajuste. Incluso una pequeña desviación puede alterar la forma en que un componente se conecta con otras partes o su rendimiento una vez que está en uso.
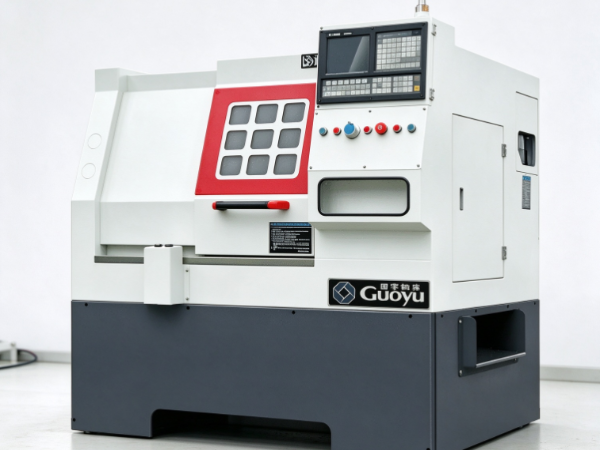
A pequeño torno de alta precisión maneja tareas de torneado donde ese tipo de mecanizado cuidadoso realmente importa. Su estructura compacta se adapta bien a piezas de trabajo pequeñas, mientras que su diseño mecánico y controles operativos ayudan a mantener resultados consistentes ejecución tras ejecución. La máquina da forma a piezas cilíndricas, crea superficies escalonadas, forma ranuras y produce otras características mediante corte controlado.
Dicho esto, el tamaño de la máquina por sí solo no determina la idoneidad para piezas finas, vale la pena decirlo desde el principio. El resultado realmente depende de varios factores juntos: estabilidad de la máquina, rendimiento del husillo, condición de la herramienta, sujeción de la pieza de trabajo, propiedades del material y el cuidado con el que se planifica cada operación. Controlar estos elementos ayuda a los fabricantes a determinar cuándo un torno pequeño de alta precisión realmente se adapta a sus necesidades de producción.
Las piezas finas a menudo requieren una eliminación de material estrictamente controlada. La pieza de trabajo puede tener un perfil estrecho, un diámetro pequeño o varias características conectadas que deben encajar perfectamente. Un pequeño torno de alta precisión admite este tipo de trabajo combinando un área de trabajo compacta con un movimiento controlado de la herramienta.
Durante el torneado, la pieza de trabajo gira mientras una herramienta de corte quita material de su superficie, siguiendo un camino planificado para dar forma a la pieza. Dependiendo de la pieza de trabajo y del método de corte, esto puede producir secciones cilíndricas, hombros, ranuras, conos y muchas otras características.
Una máquina compacta también facilita el acceso a piezas pequeñas. El operador puede concentrarse claramente en el área de corte y observar cómo la herramienta interactúa con el material mientras trabaja. Esto es realmente útil cuando un componente incluye varios detalles finos o cuando el proceso necesita inspecciones frecuentes a lo largo del proceso.
Aquí también existe otra ventaja real: la capacidad de repetir un proceso establecido de forma fiable. Una vez que se configuran la configuración y la ruta de la herramienta, la misma secuencia de mecanizado puede ejecutarse en piezas similares. Esto reduce la variación entre componentes, siempre que la máquina se mantenga en buenas condiciones y la configuración se mantenga estable.
Sin embargo, no todas las piezas pequeñas necesitan un torno de alta precisión. Los componentes simples con amplias tolerancias a menudo se pueden producir en otros equipos. Un torno pequeño de alta precisión gana su lugar cuando el diseño requiere dimensiones estrechas, una superficie limpia o un ajuste perfecto con los componentes conectados.
La estabilidad de la máquina influye directamente en la calidad de las piezas finas. Durante el corte, el husillo, la pieza de trabajo, la herramienta y la estructura de soporte deben trabajar juntos sin que se produzcan movimientos no deseados. Incluso una vibración leve puede dejar marcas visibles en una superficie o alterar la forma de una característica pequeña.
Una máquina estable mantiene la herramienta de corte bloqueada en la trayectoria prevista. Esto es muy importante al tornear ejes estrechos, pasadores pequeños, casquillos y otros componentes con material limitado alrededor del área de corte. Si la pieza de trabajo se mueve o vibra a mitad del corte, la pieza terminada puede desviarse del diseño previsto.
El bastidor de la máquina y los componentes internos contribuyen a esta estabilidad. Una estructura rígida resiste bien las fuerzas de corte, mientras que las piezas móviles en buen estado permiten un movimiento controlado en todo momento. El entorno de instalación también es importante: una base irregular o un equipo cercano que genere vibraciones pueden influir realmente en los resultados del mecanizado.
La estabilidad tampoco se reduce únicamente a la estructura de la máquina. Las condiciones de corte y el soporte de la pieza desempeñan aquí un papel importante. Una herramienta que se aleja demasiado de su soporte tiende a vibrar. Una pieza de trabajo delgada puede doblarse bajo presión de corte. Un método de corte inadecuado puede generar una fuerza innecesaria y afectar la superficie acabada de maneras difíciles de predecir.
Los fabricantes pueden reducir estos riesgos mediante una configuración adecuada de la máquina, una selección correcta de herramientas y una inspección periódica. También deben sopesar la forma y la longitud de cada pieza de trabajo antes de decidir cómo sujetarla y mecanizarla.
Para piezas finas, un proceso de mecanizado estable es mucho más importante que depender únicamente del tamaño o la apariencia de la máquina. El objetivo es mantener el movimiento bajo control durante toda la operación para que cada corte siga el camino que se supone que debe seguir.
El husillo hace girar la pieza de trabajo durante el torneado y su comportamiento determina la suavidad con la que el material pasa por la herramienta de corte. Si la rotación es desigual o la pieza de trabajo no se sujeta correctamente, la herramienta de corte puede terminar eliminando material de manera inconsistente.
Para componentes pequeños, el rendimiento del husillo es especialmente importante porque incluso una alteración menor puede dejar una marca perceptible en la forma final. Las piezas con diámetros estrechos o características superficiales finas tienden a ser sensibles a los cambios en la rotación, la sujeción y la presión de corte.
También es necesario centrar y asegurar correctamente la pieza de trabajo. Una mala alineación puede hacer que la pieza gire fuera del centro, lo que provocará una eliminación desigual del material. Una fuerza de sujeción excesiva corre el riesgo de deformar el material delicado, mientras que una fuerza de sujeción insuficiente permite que la pieza de trabajo se desplace a mitad del corte.
Diferentes piezas requieren distintos métodos de sujeción. Un componente corto y sólido es relativamente fácil de asegurar. Una parte larga y delgada puede necesitar soporte adicional para reducir la flexión. Los componentes de paredes delgadas exigen especial cuidado, ya que su forma puede cambiar bajo presión de maneras que no siempre son obvias desde el principio.
El estado del husillo merece un lugar en el mantenimiento rutinario de la máquina. Los ruidos, vibraciones o cambios de rotación inusuales pueden indicar que es necesario realizar una inspección. Mantener el husillo y los componentes relacionados en buen estado ayuda a mantener un proceso de mecanizado predecible a lo largo del tiempo.
Al evaluar un torno pequeño de alta precisión, los fabricantes deben pensar en los tipos de piezas que realmente planean producir. La disposición del husillo, las opciones de sujeción de la pieza de trabajo y la compatibilidad con los materiales previstos determinan si la máquina puede realmente cumplir con los requisitos de la tarea.
La herramienta de corte da forma directamente a la superficie y al perfil de un componente mecanizado. Elimina material a medida que la pieza de trabajo gira, por lo que su condición y geometría realmente determinan cómo se desarrolla el perfil final.
Una herramienta adecuada ayuda a producir bordes limpios y superficies lisas. Uno inadecuado puede dejar marcas ásperas, rebabas o deformaciones no deseadas. Estos problemas tienden a aparecer más notoriamente en componentes pequeños, ya que el área de trabajo es estrecha y las características finas dejan poco espacio para corregir errores después del hecho.
La selección de herramientas se reduce al material, la geometría de la pieza y el tipo de operación en cuestión. Una herramienta que da forma al metal blando no necesariamente se comportará de la misma manera al cortar un material más duro. La herramienta también debe coincidir con la característica que se está produciendo: las ranuras, los hombros y los perfiles estrechos pueden requerir bordes de corte o enfoques completamente diferentes.
El desgaste de las herramientas es otro factor que no se puede ignorar. A medida que un borde se desgasta, corta con menos limpieza y genera más calor o presión. Esto cambia el acabado de la superficie y cambia la forma en que la herramienta interactúa con la pieza de trabajo en general. La inspección periódica ayuda a detectar el desgaste antes de que cause repetidos problemas de calidad en el futuro.
Honestamente, la configuración de la herramienta es tan importante como la selección de la misma. El filo necesita una colocación correcta y la herramienta debe permanecer sujeta de forma segura en su lugar. Un exceso de herramienta que sobresale invita a una mayor vibración. Una mala alineación puede distorsionar la forma resultante y crear condiciones de corte desiguales que son difíciles de rastrear.
Para una producción repetida, el estado de la herramienta merece un seguimiento continuo durante todo el proceso. Reemplazar o ajustar una herramienta desgastada en el momento adecuado ayuda a mantener la coherencia entre las piezas y reduce la posibilidad de que un lote completo acabe necesitando inspección o retrabajo adicional.
Un torno pequeño de alta precisión puede soportar un mecanizado detallado, por supuesto, pero el resultado final realmente se reduce a la relación entre la máquina, la herramienta de corte y la pieza de trabajo. Es necesario considerar estos elementos como un todo, en lugar de tratarlos como decisiones separadas tomadas de forma aislada.
Los diferentes materiales responden al corte de maneras realmente diferentes. Algunos metales se mecanizan fácilmente y producen superficies limpias en condiciones adecuadas. Otros generan más calor, desgastan rápidamente las herramientas de corte o se deforman bajo presión. Estas diferencias determinan desde el principio la elección de la máquina, la herramienta y el método de mecanizado.
El aluminio suele servir bien para componentes ligeros. Se adapta razonablemente a las operaciones de torneado, aunque la geometría de la herramienta y las condiciones de corte aún moldean la calidad de la superficie resultante. El latón aparece en accesorios, conectores y pequeñas piezas mecánicas. Su comportamiento de mecanizado difiere tanto del aluminio como del acero, por lo que es posible que sea necesario ajustar la herramienta y el proceso en consecuencia.
Los componentes de acero sirven para una amplia gama de propósitos mecánicos. Sus requisitos de mecanizado se reducen al tipo de acero, su estado y la forma de la pieza que se está fabricando. Los materiales más duros tienden a imponer mayores exigencias tanto a la herramienta de corte como a la configuración de la máquina.
El comportamiento del material se vuelve especialmente importante cuando una pieza tiene paredes delgadas, un eje estrecho o bordes delicados. Las fuerzas de corte pueden doblar o remodelar la pieza de trabajo inesperadamente. Un componente que parece perfectamente rígido antes del mecanizado puede volverse sorprendentemente flexible una vez que el material comienza a desprenderse.
Los fabricantes deben tener en cuenta el material en la propia etapa de diseño. Necesitan entender cómo responde al corte, cómo se sujetará y si la secuencia de mecanizado planificada podría afectar su forma a lo largo del camino. Esto evita problemas que son realmente difíciles de corregir una vez que la pieza ya está completamente mecanizada.
La elección del material también da forma a la superficie acabada. El mismo método de corte puede producir resultados bastante diferentes en diferentes metales. El estado de la herramienta, el soporte de la pieza de trabajo y las condiciones de corte deben elegirse teniendo en cuenta el material.
Un torno pequeño de alta precisión se adapta a piezas finas cuando sus capacidades coinciden genuinamente con el material y el diseño del componente en cuestión. La máquina no debería evaluarse por separado del trabajo real que se espera que realice.
La sujeción de la pieza de trabajo mantiene el material en posición durante el mecanizado. Puede parecer un paso de preparación simple, pero realmente da forma a las dimensiones del acabado, la calidad de la superficie y la repetibilidad de una pieza en un lote.
Los componentes pequeños pueden ser difíciles de asegurar porque ofrecen un área de contacto de agarre limitada. Si la pieza de trabajo no se sujeta con suficiente firmeza, las fuerzas de corte pueden desplazarla a mitad de la operación. Sin embargo, si lo aprietas demasiado, el material puede distorsionarse, especialmente cuando el componente tiene paredes delgadas o una estructura delicada.
El método de sujeción debe adaptarse a la forma y tamaño de la pieza de trabajo en cuestión. Un componente cilíndrico corto se fija fácilmente con un mandril o pinza adecuado. Es posible que una parte larga necesite soporte adicional para controlar la flexión. Los componentes con formas inusuales pueden requerir un dispositivo de sujeción especialmente preparado y construido exclusivamente para ellos.
La alineación correcta es igualmente importante. Si la pieza de trabajo no está centrada correctamente, la herramienta termina eliminando material de manera desigual. Esto puede alterar el diámetro, la concentricidad y la relación entre diferentes elementos que se encuentran en la misma pieza.
La sujeción también debe ser constante al producir un lote de componentes similares. Los cambios en la forma en que se posiciona una pieza pueden introducir variaciones, incluso cuando la máquina ejecuta exactamente el mismo movimiento programado cada vez. Una configuración repetible hace que sea mucho más fácil mantener la secuencia de mecanizado prevista durante toda la ejecución.
Los fabricantes deben comprobar periódicamente las superficies de contacto y los componentes de sujeción para detectar suciedad, daños o desgaste. Pequeñas partículas atrapadas entre la pieza de trabajo y su superficie de sujeción pueden alterar el posicionamiento. Los componentes de sujeción desgastados también pueden reducir el agarre o hacer que la alineación sea menos predecible de lo que debería ser.
El objetivo en todo momento es soportar la pieza de trabajo sin acumular tensiones innecesarias. Una sujeción adecuada permite que la herramienta de corte elimine material mientras la pieza permanece realmente estable, algo especialmente importante al mecanizar ejes pequeños, pasadores, manguitos y otros componentes que dependen de una alineación precisa para funcionar correctamente.
La máquina adecuada realmente depende de las piezas que se produzcan, los materiales involucrados y el flujo de trabajo de producción esperado. Una máquina construida para pasadores metálicos cortos puede tener requisitos diferentes a los de una diseñada para ejes largos o componentes cargados con características detalladas.
Los fabricantes pueden comenzar investigando los propios dibujos de las piezas. La forma general, las dimensiones críticas, los requisitos de superficie y la relación entre las características ayudan a definir las tareas de mecanizado reales en cuestión. Esta información proporciona una base práctica para comparar las máquinas disponibles una al lado de la otra.
Varios factores merecen verdadera atención durante la selección:
Capacidad de la pieza de trabajo — la máquina debe adaptarse al diámetro, la longitud y la forma general de los componentes previstos.
Rendimiento del husillo — la rotación debe respaldar las operaciones de corte que el material y el diseño de la pieza realmente requieren.
Disposición de herramientas — la máquina debe permitir que las herramientas de corte necesarias lleguen a las superficies relevantes sin dolores de cabeza innecesarios durante la instalación.
sistema de control — los controles deben respaldar la secuencia de mecanizado prevista y permitir a los operadores gestionar el proceso claramente en todo momento.
Sujeción de piezas — Los mandriles, pinzas y opciones de soporte disponibles deben adaptarse al tamaño y la forma de las piezas en cuestión.
Acceso de mantenimiento — los componentes que necesitan inspección o ajuste de rutina deben permanecer realmente accesibles para su mantenimiento.
Requisitos del taller — la máquina debe adaptarse al espacio disponible y adaptarse al entorno de trabajo en el que vivirá.
Los fabricantes también deben sopesar si la máquina puede realizar toda la gama de operaciones planificadas. Algunos componentes sólo necesitan un torneado básico; otros requieren refrentado, ranurado, roscado o varios cambios en la posición de la herramienta a lo largo del camino. Las características requeridas merecen una verificación antes de seleccionar cualquier máquina.
La facilidad de configuración es otro punto práctico que vale la pena sopesar. Cuando un taller produce diferentes piezas en lotes pequeños, los operadores a menudo necesitan intercambiar herramientas, disposiciones de sujeción de piezas y programas de mecanizado con bastante regularidad. Un proceso de configuración claro ayuda a reducir retrasos evitables y hace que la producción sea realmente más fácil de gestionar día a día.
La decisión de compra debe reflejar las necesidades reales de fabricación y no únicamente el tamaño de la máquina. Una máquina compacta puede ser adecuada para un taller con espacio limitado, por supuesto, pero su capacidad de trabajo y funciones operativas aún deben alinearse con las piezas que realmente producirá.
Un mecanizado consistente se reduce al estado del equipo y al cuidado con el que se gestiona el proceso en general. Incluso una máquina realmente adecuada puede producir resultados variables si las herramientas se desgastan, las piezas de trabajo se sujetan de manera diferente entre ejecuciones o el mantenimiento se pasa por alto.
Un procedimiento de configuración claro ayuda a los operadores a preparar la máquina de la misma manera siempre. Puede cubrir el posicionamiento de herramientas, la alineación de piezas de trabajo, las disposiciones de sujeción y la secuencia de operaciones de mecanizado. Cuando estos pasos se documentan adecuadamente, los operadores tienen algo concreto con lo que verificar una configuración.
La inspección debe realizarse durante la producción, no sólo después de que todas las piezas ya estén terminadas. Verificar los componentes seleccionados a lo largo del camino puede revelar cambios en las dimensiones, la apariencia de la superficie o el ajuste antes de que se extiendan. Si surge un problema, el operador puede investigar su causa antes de que afecte a más piezas en el futuro.
Los métodos de medición deben adaptarse al componente en cuestión. Las dimensiones externas simples se verifican bien con herramientas de medición estándar, mientras que las características más pequeñas o las relaciones más complejas pueden requerir otros métodos de inspección por completo. El verdadero punto es utilizar un método que realmente pueda evaluar la característica que se está controlando.
El mantenimiento de la máquina también favorece la repetibilidad. Limpiar el área de trabajo, verificar los componentes móviles, monitorear el comportamiento del husillo e inspeccionar los portaherramientas ayudan a detectar condiciones que podrían afectar el mecanizado antes de que causen problemas. El mantenimiento debe seguir las propias instrucciones de la máquina junto con las necesidades del entorno de producción en el que se ejecuta.
Los operadores deben permanecer alerta a los cambios durante el corte. Vibraciones inesperadas, ruidos inusuales, acabado superficial deficiente o formación de virutas inconsistente pueden indicar que el proceso necesita atención. Estos signos no siempre se remontan a la misma causa, por lo que la configuración de la máquina, la herramienta, el material y la pieza de trabajo merecen una revisión conjunta y no aislada.
La planificación de la producción también puede marcar una verdadera diferencia en este caso. Agrupar piezas similares reduce los cambios de configuración, mientras que mantener organizadas las herramientas y el equipo de sujeción hace que la preparación sea mucho más fácil. Para los talleres que producen componentes personalizados, un historial de configuraciones exitosas también puede resultar rentable cuando se realicen trabajos similares más adelante.
El mecanizado de piezas finas exige realmente atención durante todo el proceso. La máquina crea el movimiento de corte, claro, pero los operadores, las herramientas, los sujetapiezas, la inspección y el mantenimiento contribuyen juntos al resultado final. Un torno pequeño de alta precisión se adapta a este tipo de trabajo cuando su diseño y capacidades operativas se alinean con lo que realmente requieren las piezas que se fabrican.

Características técnicas: Puede cortar todo tipo de superficies giratorias en bicicleta, como superficies cónicas, superficies especiales, etc., y puede cortar ranuras, girar rosca...
Ver detalles
Características técnicas: La máquina herramienta es de alta precisión y el husillo está soportado por un rodamiento de bolas doble de alta precisión, con bajo nivel de ruido, alta ...
Ver detalles
Características técnicas: Todos los tornos están moldeados integralmente con 250 materiales para garantizar la rigidez del procesamiento y la integridad de la máquina herramienta. ...
Ver detalles
Características técnicas: Puede girar automáticamente todo tipo de superficies giratorias, como cilindros, conos, superficies especiales, etc., y puede cortar ranuras, girar roscas...
Ver detalles
Características técnicas La máquina herramienta es una estructura de guía vertical de una sola columna. La columna, la base y el asiento deslizante están hechos de tecnología de ar...
Ver detalles
Características técnicas: La máquina herramienta es de alta precisión y el husillo está soportado por un rodamiento de bolas doble de alta precisión, con bajo nivel de ruido, alta ...
Ver detalles
Características técnicas: Los tornos CNC Line Rail están moldeados integralmente con 250 materiales para garantizar la rigidez del procesamiento y la integridad de la máq...
Ver detallesNuestro equipo de expertos digitales y de negocios lo guiarán en la dirección correcta.
Hablemos
Zhejiang Guoyu CNC Machine Tool Co., Ltd. se basa en una rica experiencia, tecnología profesional y métodos avanzados para garantizar la calidad de los productos que produce, de modo que los clientes puedan disfrutar de servicios más profesionales y atentos.
 [email protected]
 +86-15356565970
 Zona industrial de Xialiang, Distrito de Luqiao, Ciudad de Taizhou, Provincia de Zhejiang, China
Derecho de autor © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Todos los Derechos Reservados.

Proveedores de máquinas de torno CNC
